
Industria 4.0 en la práctica: qué tiene que demostrar una planta y cómo medirlo sin parar la producción
Para la mayoría de las fábricas, la Industria 4.0 no es una línea nueva. Es conocer el estado de las máquinas y la energía de cada línea con datos, en lugar de con rondas y hojas de cálculo. Y esos datos ya los piden las normas: comprobaciones de mantenimiento que hay que documentar, auditorías energéticas basadas en datos medidos y, desde 2027, reglas para la maquinaria conectada y la ciberseguridad. Esta guía explica qué pide cada norma, qué medición la responde, cómo conectar lo que la planta ya tiene y cómo empezar sin tocar los PLC.
Por qué ya no es opcional
En España, el Real Decreto 1215/1997 obliga a mantener los equipos de trabajo y, cuando pueden deteriorarse hasta ser peligrosos, a comprobarlos periódicamente, documentando los resultados y conservándolos durante toda la vida de la máquina. Un plan de mantenimiento que vive en la cabeza de alguien o en rondas en papel es difícil de enseñar a un inspector de trabajo después de un accidente.
La energía es el segundo frente. Las grandes empresas deben auditar al menos el 85% de su consumo cada cuatro años con datos medidos y verificables y perfiles de carga; no hacerlo es una infracción muy grave de 10.001 a 60.000 euros. La Directiva (UE) 2023/1791 cambia el criterio del tamaño de la empresa al consumo: por encima de 10 TJ al año (unos 2,8 GWh), auditoría; por encima de 85 TJ, sistema de gestión de la energía certificado. España aún no ha traspuesto esa parte, pero muchas plantas medianas que no son gran empresa quedarán dentro.
Y la conectividad ya tiene sus propias reglas. El Reglamento de Máquinas, que se aplica desde el 14 de enero de 2027, dice que conectar un dispositivo a una máquina no debe crear un peligro y que el software crítico para la seguridad debe protegerse frente a la corrupción. NIS2 lleva la gestión de riesgos, el inventario de activos y el aviso de incidentes en 24 horas a las medianas y grandes empresas que fabrican maquinaria, vehículos, electrónica, equipos eléctricos, químicos o alimentos a escala industrial; en noviembre de 2026 la ley española seguía en el Parlamento.
| Norma | Qué le pide a la planta | Dato que lo responde |
|---|---|---|
| RD 1215/1997 | Comprobaciones periódicas documentadas de los equipos que se deterioran | Vibración, temperatura y consumo por máquina |
| RD 56/2016 y Directiva 2023/1791 | Auditoría con datos medidos, o un sistema de gestión de la energía certificado | Energía por línea y gran consumidor, con perfiles de carga |
| RD 486/1997 | Temperatura de 14 a 25 °C en trabajo ligero, humedad del 30-70%, aire limpio por trabajador | Temperatura, humedad y CO2 por zona de trabajo |
| Reglamento (UE) 2023/1230 | Los dispositivos conectados no deben crear peligros | Integración de solo lectura que no escribe en el PLC |
| NIS2 | Inventario de activos, seguridad de la cadena de suministro, aviso de incidentes | Inventario de activos conectados, gateway solo saliente |
Lo que cuestan de verdad las paradas y el despilfarro
El estudio de Siemens y Senseye sobre el coste real de las paradas (2024) estima que las 500 mayores empresas del mundo pierden unos 1,4 billones de dólares al año por paradas no planificadas, el 11% de su facturación, y que una hora parada cuesta mucho más que en 2019 en automoción e industria pesada. La mayoría de esas paradas avisan: la vibración o la temperatura suben durante días o semanas antes de la avería.
El aire comprimido es la pérdida invisible por excelencia. Según el Compressed Air Challenge, una planta mal mantenida suele perder por fugas en torno al 20% de lo que produce el compresor, frente a menos del 10% en una bien mantenida. Nadie lo oye durante el turno, pero un sensor de presión y la corriente del compresor por la noche, con la producción parada, lo enseñan en una semana.
Qué medir, máquina a máquina
- Motores, bombas, ventiladores y reductoras: Un sensor de vibración y temperatura adosado, como el TWTG NEON. La ISO 20816-3 da criterios para valorar la vibración por su nivel y por cuánto cambia, así que cada máquina tiene su propia referencia.
- Energía por línea y gran consumidor: Pinzas de corriente como la Milesight CT105 en cada línea, compresor y enfriadora dan los perfiles de carga que pide la auditoría, sin abrir cuadros para un contador cableado.
- Aire comprimido: Un sensor de presión en tubería como el Milesight EM500-PP y la corriente del compresor, leídos fuera de turno, miden la línea base de fugas antes y después de cada campaña de reparación.
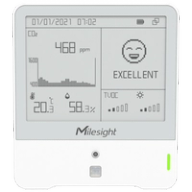
- Zonas de trabajo: Temperatura, humedad y CO2 con un sensor como el Milesight AM307, con alarma cuando una nave sale de los rangos del Real Decreto 486/1997.
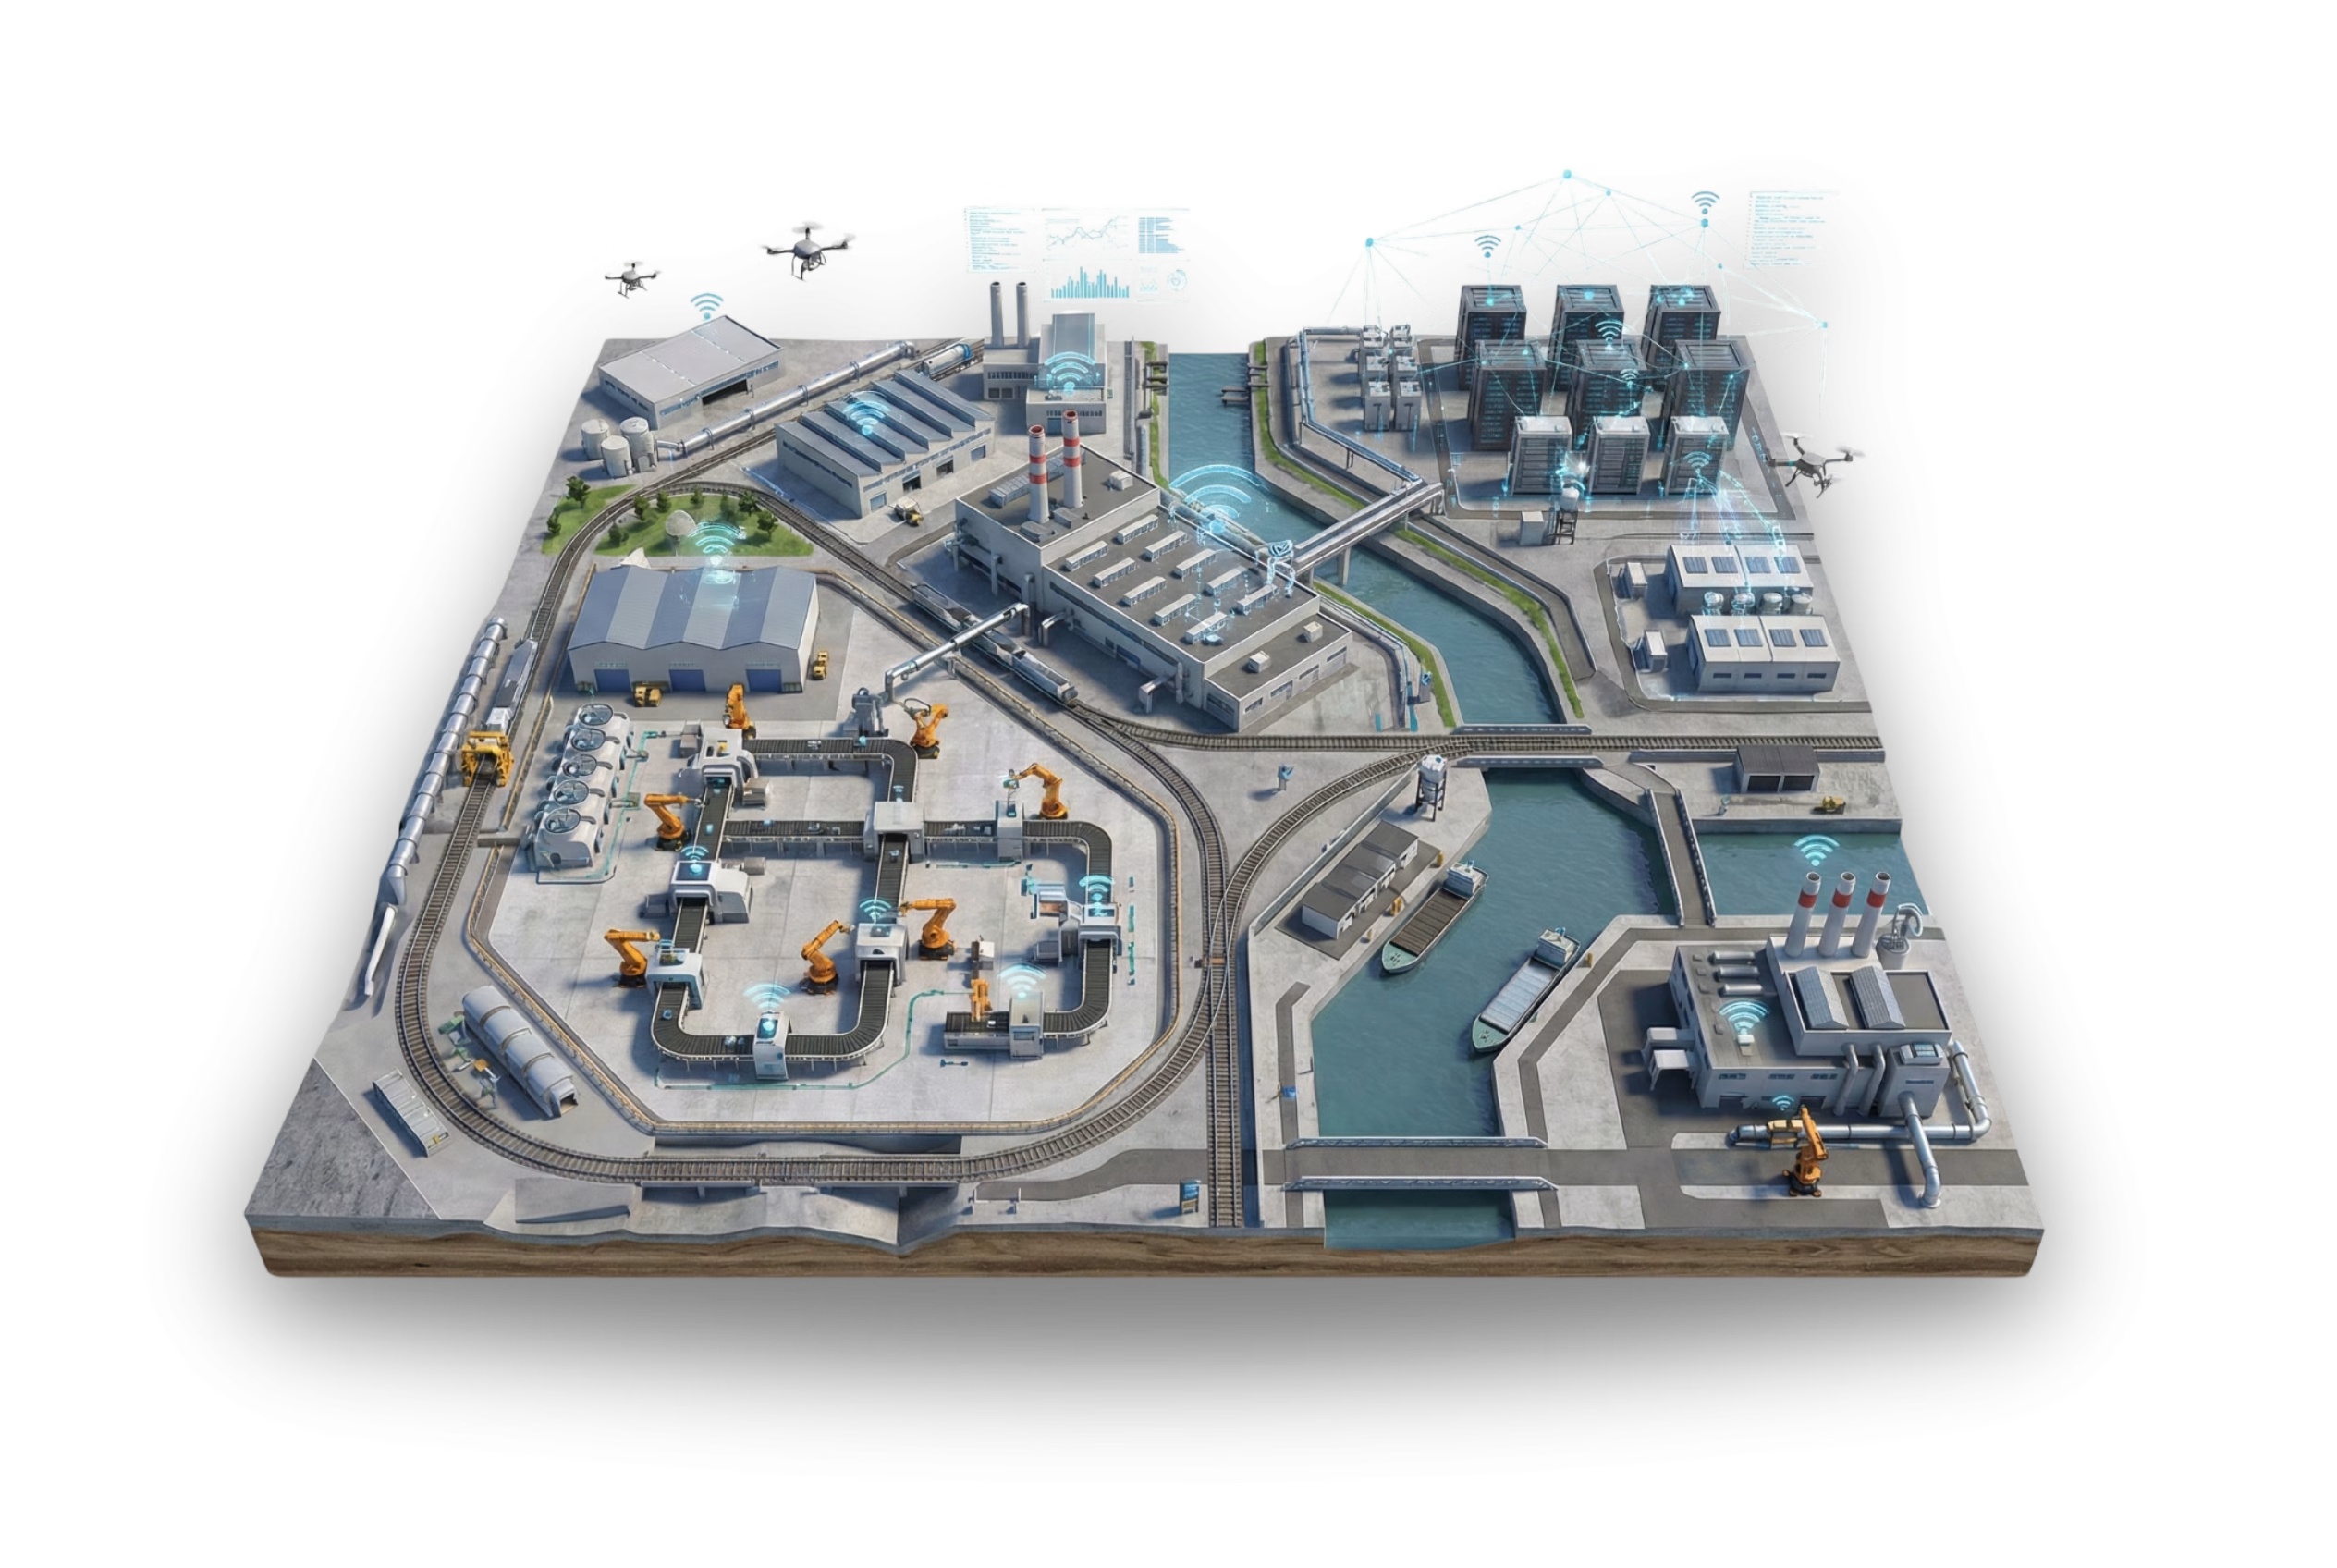
- Lo que ya saben los PLC: Horas de marcha, paradas, contadores y alarmas se leen de los PLC con el gateway edge por Modbus u OPC UA y se envían por MQTT. Lo que la máquina ya mide no necesita un sensor nuevo.
Conectarlo sin tocar la seguridad ni abrir la red
Los sensores inalámbricos se adosan o pegan a la máquina y no entran en su circuito de mando. El gateway solo lee de la red de PLC y solo abre conexiones salientes, de modo que la red de planta sigue cerrada a internet. Así se añade monitorización sin cambiar cómo está protegida la máquina, que es lo que le importa al Reglamento de Máquinas; si un cambio es sustancial lo sigue decidiendo la evaluación de riesgos de la planta.
Para NIS2 y el Reglamento de Ciberresiliencia, cada proveedor de equipos conectados forma parte de tu cadena de suministro, nosotros incluidos. Los datos pueden quedarse en AWS Fráncfort o en tus propios servidores, y las alertas pueden abrir órdenes de trabajo en el software de mantenimiento a través de la API.
Cómo plantear un piloto
- 1. Elige las máquinas que más duelen cuando paran: El cuello de botella de la línea, las que no tienen repuesto y las que ya han fallado este año.
- 2. Lee lo que ya existe: Primero los datos de los PLC y los contadores existentes; sensores solo donde no hay datos.
- 3. Aprende lo normal de cada máquina durante unas semanas: Después pon alarmas sobre el cambio respecto a esa referencia, no sobre un número genérico.
- 4. Convierte las alertas en órdenes y registros: Cada alerta que acaba en una comprobación deja el registro documentado que pide el Real Decreto 1215/1997.
Qué preguntarle a un proveedor
- ¿Lee mis PLC sin escribir en ellos?: La integración de solo lectura deja la seguridad de la máquina como estaba.
- ¿Dónde están los datos y puedo sacarlos?: La auditoría y las comprobaciones de los equipos necesitan años de histórico; tiene que ser tuyo y accesible por API.
- ¿Cómo gestiona las vulnerabilidades?: El Reglamento de Ciberresiliencia obliga a los fabricantes a notificar las vulnerabilidades explotadas desde septiembre de 2026. Pregunta a cada proveedor cómo lo hace.
- ¿Promete el cumplimiento?: Ninguna plataforma hace que una máquina o una planta cumpla. Aporta el registro medido; deciden el personal competente, los auditores y la administración.
Cloud Studio IoT funciona en AWS (Fráncfort para Europa) o en tus servidores, y con tu marca si eres integrador. Cuéntanos cómo es tu planta.
Fuentes
- Real Decreto 1215/1997, equipos de trabajo (BOE)
- Real Decreto 56/2016, auditorías energéticas (BOE)
- Directiva (UE) 2023/1791, eficiencia energética
- Reglamento (UE) 2023/1230, máquinas
- Directiva (UE) 2022/2555 (NIS2)
- Reglamento (UE) 2024/2847 (Ciberresiliencia)
- Siemens y Senseye, The True Cost of Downtime 2024
- Compressed Air Challenge, ficha 7: fugas